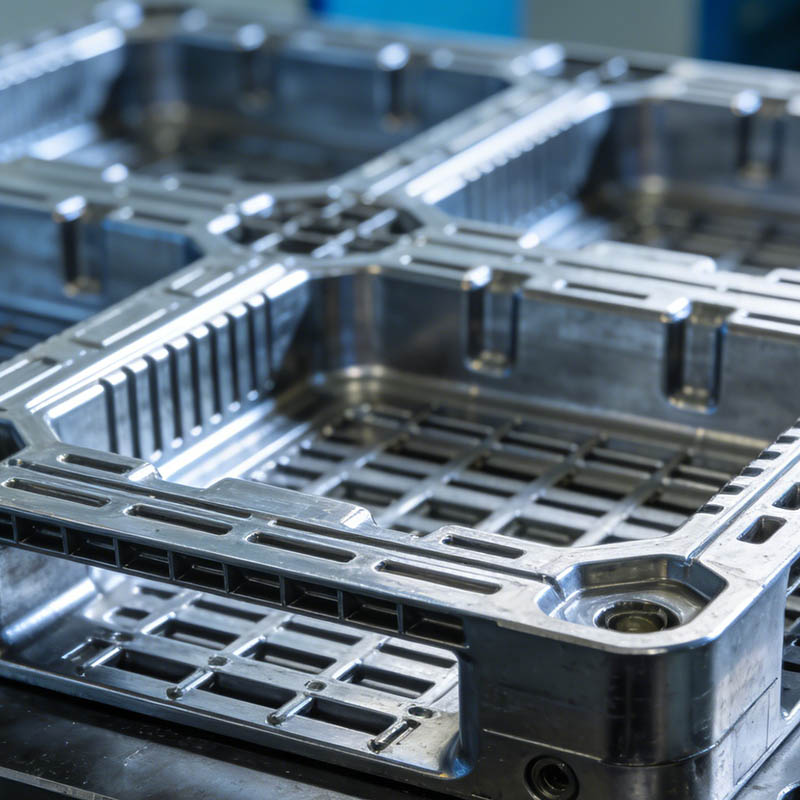
Weishuo, Ningbo Weishuo Moulding and Plastic Products Co., Ltd., ist auf Präzisionsformlösungen für anspruchsvolle Anwendungen in der Kunststoffherstellung spezialisiert. APräzisionsspritzgussform für kleine Fernbedienungsgehäuse mit hoher Kavitäthilft Herstellern, konsistente, attraktive und passgenaue Elektronikgehäuse herzustellen und unterstützt gleichzeitig eine effiziente Massenproduktion. Durch die Kombination eines ausgewogenen Hohlraumdesigns, optimierter Heißkanalsysteme, Präzisionsbearbeitung und zuverlässiger Auswurfmechanismen können Hersteller die Maßhaltigkeit, Oberflächenqualität und Montageleistung verbessern.
Kleine Fernbedienungsgehäuse mögen einfach erscheinen, ihre Herstellung ist jedoch mit mehreren miteinander verbundenen technischen Herausforderungen verbunden. Dünne Wände, schmale Knopföffnungen, Schnappstrukturen, dekorative Oberflächen und mehrere Hohlräume erfordern eine sorgfältige Formgestaltung. Eine effektive Präzisionsspritzgussform muss geschmolzenen Kunststoff gleichmäßig verteilen, die Schrumpfung kontrollieren, die Maßgenauigkeit aufrechterhalten und fertige Teile ohne Verformung freigeben.
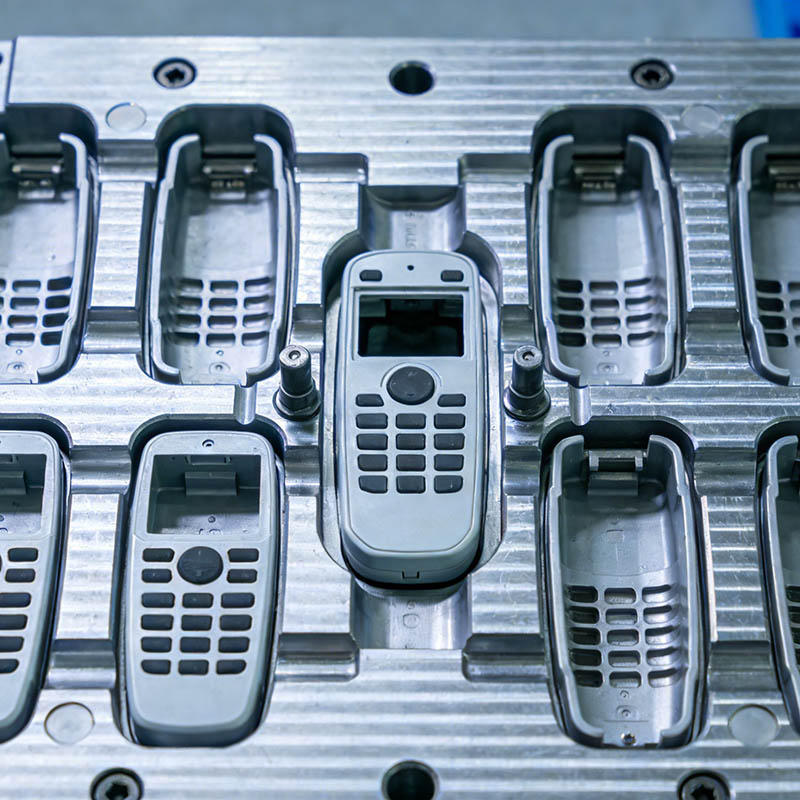
Eine Spritzgussform mit großer Kavität ist ein Werkzeugsystem, das für die Herstellung mehrerer Kunststoffteile in einem einzigen Spritzzyklus konzipiert ist. Bei Fernbedienungsgehäusen kann dieser Ansatz die Leistung pro Zyklus steigern, die Formkosten für jede Komponente senken und große Produktionsaufträge unterstützen.
Eine typische Fernbedienungsbaugruppe kann ein oberes Gehäuse, ein unteres Gehäuse, eine Batterieabdeckung, Tastenhalterungen und andere interne Komponenten enthalten. Abhängig vom Produktdesign, den Produktionsanforderungen und der Komponentengeometrie können Hersteller spezielle Formen für einzelne Teile entwickeln oder Konfigurationen mit mehreren Kavitäten bewerten, die zu ihrer Produktionsstrategie passen.
Das Hauptziel von aPräzisionsspritzgussform für kleine Fernbedienungsgehäuse mit hoher KavitätEs geht nicht einfach nur darum, die Anzahl der Hohlräume zu maximieren. Ziel ist es, ein praktisches Gleichgewicht zwischen Leistung, Maßhaltigkeit, Zykluszeit, Werkzeuginvestitionen und Wartungsanforderungen zu erreichen.
Beispielsweise kann das Hinzufügen weiterer Kavitäten die theoretische Leistung erhöhen, allerdings nur, wenn das Angusssystem, die Kühlanordnung, die Entlüftungs- und Auswurfmechanismen in der gesamten Form konsistent funktionieren. Ein unausgeglichenes Design kann zu unterschiedlichen Teilegewichten, unvollständiger Füllung oder Maßabweichungen zwischen den Hohlräumen führen.
Für Hersteller, die Unterhaltungselektronik, Gerätesteuerungen und industrielle Fernbedienungsgeräte liefern, beginnt ein erfolgreicher Formenbau mit der Beziehung zwischen Teilegeometrie und Produktionszielen.
Kleine Kunststoffgehäuse erfordern eine sorgfältige Kontrolle, da relativ kleine Formfehler sowohl das Aussehen als auch den Zusammenbau beeinträchtigen können. Ein Gehäuse sieht auf den ersten Blick vielleicht akzeptabel aus, versagt aber dennoch bei der Knopfinstallation, der Schraubbefestigung oder der Endmontage des Produkts.
Fernbedienungsgehäuse verfügen häufig über Schraubvorsprünge, Positionierungsstifte, Schnappklemmen, Batteriefächer und schmale Passkanten. Diese Merkmale müssen innerhalb der vereinbarten Maßtoleranzen bleiben, um eine konsistente Montage zu unterstützen.
Ingenieure müssen bei der Bestimmung der Hohlraumabmessungen Materialschrumpfung, Formtemperatur, Packungsdruck und Kühlungsunterschiede berücksichtigen. Toleranzanforderungen sollten auf der Funktion jedes Merkmals basieren und nicht auf jeder Oberfläche die gleiche Toleranz anwenden.
In einer Form mit großer Kavität sollte jede Kavität unter vergleichbaren Verarbeitungsbedingungen ein angemessenes Volumen an geschmolzenem Kunststoff erhalten. Unterschiede in der Angusslänge, der Angussgeometrie, dem Strömungswiderstand oder der Temperatur können zu Abweichungen von Kavität zu Kavität führen.
Eine ausgewogene Läuferanordnung und eine geeignete Torpositionierung tragen dazu bei, diese Unterschiede zu verringern. Mit der Formflussanalyse können auch potenzielle Füllprobleme erkannt werden, bevor die Werkzeugbereitstellung abgeschlossen ist.
Fernbedienungsgehäuse sind sichtbare, dem Verbraucher zugewandte Komponenten. Fließspuren, Bindenähte, Einfallstellen, Grate, Kratzer und eine ungleichmäßige Textur können die wahrgenommene Produktqualität beeinträchtigen.
Die Anforderungen an die Oberfläche sollten frühzeitig festgelegt werden. Glänzende Oberflächen, matte Texturen, feine Kornmuster und dekorative Oberflächen erfordern möglicherweise unterschiedliche Strategien für die Hohlraumbearbeitung und das Polieren.
Dünnwandige Abschnitte und ungleichmäßige Wandstärken können zu unterschiedlichem Schwinden führen. Wird ein Gehäuse ausgeworfen, bevor es über eine ausreichende Formstabilität verfügt, kann es zu Verformungen oder spannungsbedingten Defekten kommen.
Gleichmäßige Wandstärken, effektive Kühlung, geeignete Entformungsschrägen und gut positionierte Ejektorkomponenten tragen dazu bei, diese Risiken zu reduzieren.
Eine zuverlässige Präzisionsform integriert mehrere Designmerkmale in einem koordinierten System. Die wichtigsten Elemente hängen von der Gehäusegeometrie, der Harzauswahl, den kosmetischen Erwartungen und dem erwarteten Produktionsvolumen ab.
Hohlraum und Kern bestimmen die äußere und innere Geometrie des Formteils. Durch CNC-Bearbeitung, Funkenerosion (EDM) und geeignete Endbearbeitungsmethoden können komplexe Details wie schmale Nuten, Schraubenvorsprünge, Knopföffnungen und Schnappverbindungen erzeugt werden.
Kritische Abmessungen sollten während der Entwurfsprüfung identifiziert werden. Dazu können der Gehäuseumfang, Passflächen, Knopflochpositionen, Montagemerkmale und Batterieabdeckungsschnittstellen gehören. Prüfpläne können sich dann auf Abmessungen konzentrieren, die sich direkt auf die Montage und die Produktfunktion auswirken.
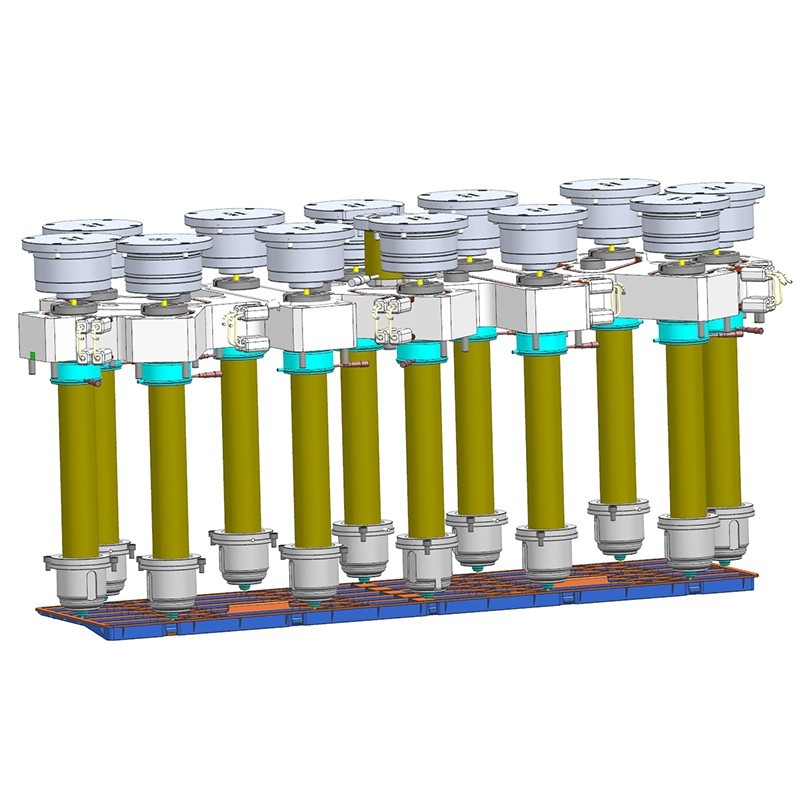
Heißkanalsysteme können dazu beitragen, den Kaltkanalabfall zu reduzieren und eine effiziente Materialzufuhr in geeigneten Anwendungen mit mehreren Kavitäten zu unterstützen. Die Leistung hängt jedoch vom Harz, der Kavitätsanordnung, dem Angusstyp, der Temperaturkontrolle und der Wartungsstrategie ab.
Bei kleinen Elektronikgehäusen sollten die Anschnittpositionen so gewählt werden, dass die Fülleffizienz mit den kosmetischen Anforderungen in Einklang gebracht wird. Schlecht positionierte Anschnitte können sichtbare Markierungen erzeugen oder Schweißnähte in empfindlichen Bereichen fördern.
Gegebenenfalls kann eine sequentielle Ventilansteuerung eine zusätzliche Kontrolle über die Schmelzezufuhr ermöglichen. Seine Eignung sollte anhand der Teilegeometrie, des Produktionsvolumens und der Werkzeugkosten bewertet werden.
Die Kühlung beeinflusst Zykluszeit, Schrumpfung, Verzug und Dimensionsstabilität. Ein gut durchdachtes Kühllayout trägt dazu bei, die Wärme gleichmäßiger aus verschiedenen Bereichen des geformten Bauteils abzuleiten.
Kühlkanäle sollten rund um die Wandstärke, Vorsprünge, Rippen und andere Merkmale, die Wärme speichern können, geplant werden. Simulation und Versuchsformen können dabei helfen, Bereiche zu identifizieren, die einer weiteren Optimierung bedürfen.
Kleine Gehäuse können tiefe Rippen, vertiefte Details oder empfindliche Clips enthalten, die das Lösen der Teile erschweren. Richtig positionierte Auswerferstifte, Hülsen, Heber oder Schieber können eine zuverlässige Entformung dort unterstützen, wo die Geometrie dies erfordert.
Ebenso wichtig ist eine wirksame Entlüftung. Eingeschlossene Luft kann zu unvollständiger Füllung oder Brandflecken führen, insbesondere in der Nähe der Enden der Strömungswege. Die Entlüftung muss sorgfältig geplant werden, um Luft abzulassen, ohne dass ein unzulässiger Grat entsteht.
Die Materialauswahl hat direkten Einfluss auf Gehäusefestigkeit, Schlagfestigkeit, Dimensionsstabilität, Oberflächenoptik und Verarbeitungsverhalten. Das geeignete Harz hängt von der Betriebsumgebung und den Leistungsanforderungen des Produkts ab.
Diese Materialien sind ohne technische Prüfung nicht austauschbar. Jedes Harz hat sein eigenes Schrumpfverhalten, sein eigenes Schmelzverarbeitungsfenster, seine eigene Feuchtigkeitsempfindlichkeit und seine eigenen Oberflächeneigenschaften. Glasfaserverstärkungen, flammhemmende Zusätze oder Farbstoffe können die Formengestaltung und -verarbeitung zusätzlich beeinflussen.
Hersteller sollten außerdem vor Beginn der Bearbeitung das erforderliche Finish festlegen. Spiegelpolieren, strukturierte Oberflächen und geätzte Muster können den Werkzeugprozess und das Ablöseverhalten des Formteils verändern.
Weitere Hintergrundinformationen zum Design von Fernbedienungsgehäusen finden Sie in dieser Referenz zu kundenspezifischen Fernbedienungsgehäusen aus Kunststoff und bewerten Sie die Material- und Verarbeitungsoptionen anhand Ihrer eigenen Produktspezifikationen.
Bei der Auswahl einer Formkonfiguration ist nicht nur die Anzahl der Kavitäten zu berücksichtigen. Die folgende Tabelle fasst allgemeine Designüberlegungen für ein Präzisionsfernbedienungsgehäuseprojekt zusammen.
| Designfaktor | Hauptzweck | Potenzieller Nutzen | Wichtiger Bewertungspunkt |
|---|---|---|---|
| Hohlraumkonfiguration | Bestimmen Sie die pro Zyklus produzierten Teile | Höhere Leistung bei ausgewogenem Prozess | Produktionsbedarf, Pressenkapazität und Werkzeugbudget |
| Läufer- und Toranordnung | Geschmolzenen Kunststoff verteilen | Konsistentere Hohlraumfüllung | Druckverlust, Angussmarken und Hohlraumgleichgewicht |
| Kühlkanäle | Kontrollieren Sie die Wärmeabfuhr | Verbesserte Dimensionsstabilität und Zykluseffizienz | Temperaturgleichmäßigkeit und Abkühlzeit |
| Oberflächenfinish der Kavität | Erreichen Sie das angegebene Erscheinungsbild | Konsistenterer Glanz oder gleichmäßigere Textur | Kosmetische Standards und Release-Leistung |
| Auswurfmechanismus | Formteile freigeben | Weniger auswurfbedingte Defekte | Teilegeometrie, Formschräge und Auswerferpositionierung |
| Präzisionsinspektion | Überprüfen Sie kritische Werkzeugabmessungen | Verbesserte Dimensionskontrolle | Messmethoden und dokumentierte Toleranzen |
| Vorbeugende Wartung | Halten Sie den Zustand der Werkzeuge aufrecht | Vorhersehbarere langfristige Produktion | Verschleißstellen, Reinigungsintervalle und Ersatzteile |
Die beste Konfiguration ist diejenige, die die Qualitäts- und Lieferziele des Kunden zu nachhaltigen Gesamtkosten erfüllt. Ein niedrigerer anfänglicher Formpreis stellt möglicherweise nicht den besten langfristigen Wert dar, wenn das Design übermäßigen Ausschuss, schwierige Wartung oder eine instabile Produktion verursacht.
Ein strukturierter Entwicklungsprozess reduziert Unsicherheiten und hilft Herstellern, Probleme vor der Serienproduktion zu erkennen. Für ein Fernsteuerungsgehäuseprojekt mit großem Hohlraum sind die folgenden Schritte besonders wichtig.
Besonders wertvoll ist die frühzeitige Zusammenarbeit zwischen dem Formenbauer, dem Spritzgussteam und dem Produktingenieur. Änderungen an der Schnappverbindung, der Anschnittposition oder der Wandstärke können während des Entwurfs kostengünstig sein, nach Fertigstellung der Form jedoch kostspielig sein.
Die Qualitätskontrolle sollte sowohl das Werkzeug selbst als auch die daraus hergestellten Kunststoffkomponenten überprüfen. Eine Präzisionsform ist nur dann kommerziell erfolgreich, wenn sie wiederholt Teile herstellen kann, die den vereinbarten Spezifikationen entsprechen.
Koordinatenmessgeräte (KMG), optische Messsysteme, Messgeräte und Oberflächeninspektionswerkzeuge können entsprechend dem zu prüfenden Merkmal ausgewählt werden. Die Messmethoden sollten den Zeichnungsanforderungen und dem erforderlichen Genauigkeitsgrad entsprechen.
Bei großvolumigen Programmen kann ein dokumentierter Validierungsplan eine Erstmusterprüfung, Maßberichte, vereinbarte Musterfreigabekriterien und eine laufende Prozessüberwachung umfassen. Abnahmestandards sollten vor Beginn der Massenproduktion gemeinsam von Kunde und Lieferant festgelegt werden.
Die Lieferantenauswahl hat direkte Auswirkungen auf die Werkzeugentwicklung, die Produktionsstabilität und die langfristigen Betriebskosten. Käufer sollten die technische Leistungsfähigkeit sowie Preis- und Lieferverpflichtungen bewerten.
Berücksichtigen Sie vor der Bestellung die folgenden Fragen:
Das Formenbau-Portfolio von Weishuo umfasst Präzisionsformlösungen und Heißkanal-Präzisionssteuerungssysteme. Käufer bewerten aPräzisionsspritzgussform für kleine Fernbedienungsgehäuse mit hoher Kavitätkann mit dem Ingenieurteam das Hohlraumlayout, die Oberflächenanforderungen, die Materialauswahl und die Produktionsziele besprechen, bevor die Werkzeugspezifikation fertiggestellt wird.
Entdecken Sie Weishuos Kernvorteile bei Formenlösungen, um mehr über seine Formenbaukompetenzen, seinen Herstellungsansatz und seine Qualitätssicherungspraktiken zu erfahren.
Eine Form mit großer Kavität kann mehrere Komponenten in einem Einspritzzyklus herstellen, was die potenzielle Produktion erhöht und die Formkosten pro Teil senkt. Die tatsächlichen Einsparungen hängen von der Anzahl der Kavitäten, der Zykluszeit, dem Materialverbrauch, der Ausschussrate, der Maschinenauslastung und den Wartungskosten ab.
ABS ist eine gängige Option für allgemeine Elektronikgehäuse. PC/ABS, PC und PP können für bestimmte Anwendungen ebenfalls geeignet sein. Bei der endgültigen Auswahl sollten Schlagfestigkeit, Hitzeeinwirkung, Oberflächenbeschaffenheit, Dimensionsstabilität und die Verarbeitungsanforderungen des Harzes berücksichtigt werden.
Sie können die Angussbalance verbessern, die Anschnittpositionen optimieren, gleichmäßige Kühlkanäle entwerfen, für eine effektive Entlüftung sorgen und den Formprozess durch systematische Versuche validieren. Der Vergleich von Proben aus einzelnen Kavitäten hilft, lokalisierte Probleme zu erkennen, bevor sie sich auf den gesamten Produktionslauf auswirken.
Heißkanalsysteme können den Kaltkanalabfall reduzieren und eine kontrollierte Materialzufuhr in geeigneten Formkonstruktionen unterstützen. Ihre Wirksamkeit hängt vom Harz, der Anschnittanordnung, der Temperaturkontrolle, der Hohlraumkonfiguration und der erforderlichen Oberflächenqualität ab. Sie sollten anhand des gesamten Werkzeug- und Betriebsbudgets bewertet werden.
Zu den nützlichen Informationen gehören 2D-Zeichnungen, 3D-CAD-Dateien, Materialspezifikationen, angestrebte Hohlraumanzahl, geschätztes Jahresvolumen, Maßtoleranzen, Anforderungen an die Oberflächenbeschaffenheit, verfügbare Spezifikationen der Spritzgießmaschine und erwartete Liefermeilensteine. Die Weitergabe dieser Details hilft dem Lieferanten, ein genaueres technisches Angebot zu entwickeln.
Fordern Sie Probemuster, Maßkontrollberichte, Aussehensbewertungen und Montageverifizierungen an. Fordern Sie bei Werkzeugen mit mehreren Kavitäten Vergleiche von Kavität zu Kavität und den Nachweis an, dass der Prozess über wiederholte Zyklen hinweg eine konstante Leistung aufrechterhalten kann.
Die Durchführbarkeit einer Modifikation hängt von der Art der Designänderung, dem verfügbaren Stahl im relevanten Formbereich, der Kühlung und dem Angusskanallayout sowie dem Umfang der Werkzeugrevision ab. Käufer sollten einen klaren technischen Änderungsprozess einrichten und die Auswirkungen auf Kosten und Zeitplan überprüfen, bevor sie Änderungen genehmigen.
Eine Fernbedienungsgehäuseform mit hoher Kavität ist eine Produktionsinvestition, bei der Präzision, Aussehen, Zykluseffizienz und langfristige Zuverlässigkeit in Einklang gebracht werden müssen. Eine sorgfältige Kavitätsanordnung, optimierte Materialzufuhr, effektive Kühlung, zuverlässiges Auswerfen und eine strukturierte Qualitätsvalidierung tragen alle zu konsistenten Formteilen bei. Die richtige Werkzeugstrategie beginnt mit einem klaren Verständnis der Produktanforderungen und setzt sich durch Probeformen, Prozessoptimierung und vorbeugende Wartung fort.
Weishuo unterstützt Formprojekte mit einem ingenieurorientierten Ansatz für Präzisionswerkzeuge und hocheffiziente Produktion. Wenn Sie ein neues Fernbedienungsgehäuse entwickeln oder einen bestehenden Herstellungsprozess aktualisieren,Kontaktieren Sie unsum Ihre Zeichnungen, Materialanforderungen, Zielleistung und Qualitätserwartungen zu besprechen. Unser Team kann Ihnen bei der Bewertung einer geeigneten Formkonfiguration helfen und eine Lösung entwickeln, die auf Ihre Produktspezifikationen und Produktionsziele abgestimmt ist.